




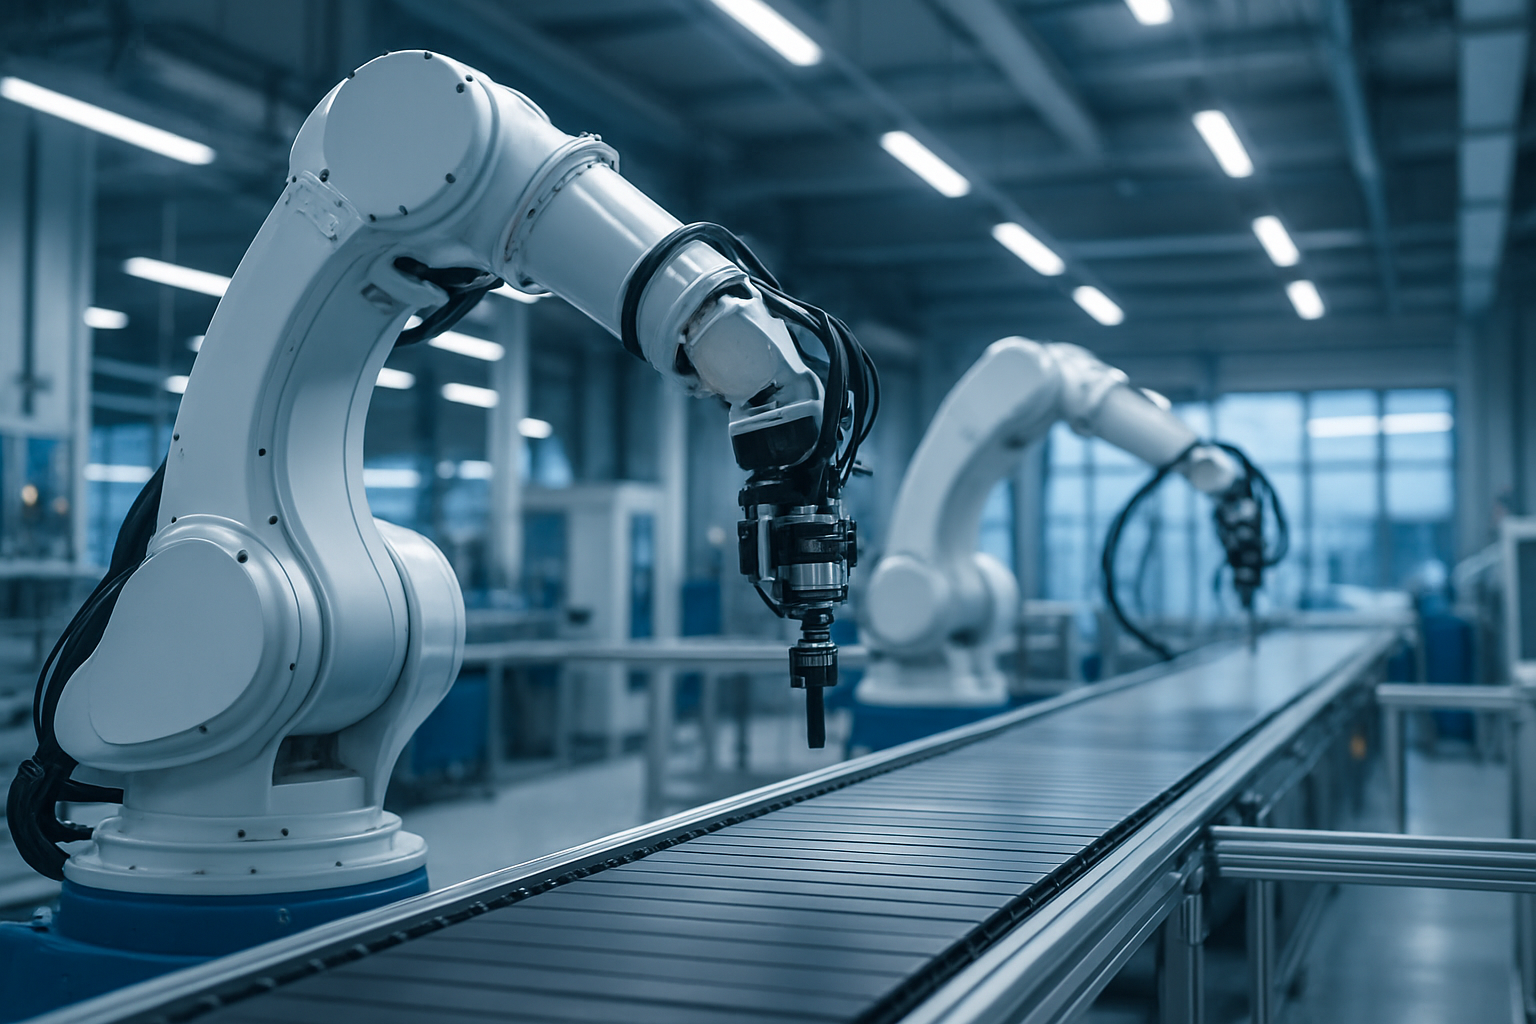
Perché l’automazione sta diventando la norma in fabbrica
Negli stabilimenti moderni la robotica non è più un “extra” riservato a poche linee ad alto volume: sta diventando un’infrastruttura produttiva. La spinta arriva da tre fattori molto concreti: richiesta di consegne rapide, variabilità dei lotti (anche piccoli e personalizzati) e difficoltà nel reperire manodopera per mansioni ripetitive o gravose. In questo contesto, la robotica industriale viene adottata non solo per aumentare la velocità, ma per rendere la produzione più prevedibile, misurabile e adattabile.
Quando si parla di automazione, è utile chiarire i termini: un robot industriale è un sistema programmabile in grado di eseguire movimenti e azioni su più assi, integrato in un processo (assemblaggio, saldatura, pallettizzazione, ispezione). L’automazione è invece l’insieme di macchine, sensori, software e procedure che riducono l’intervento umano nelle fasi operative. La differenza conta, perché molte aziende iniziano automatizzando singole postazioni e solo dopo evolvono verso celle robotizzate complete.
Robot tradizionali e robot collaborativi: differenze operative
La distinzione più discussa oggi è tra robot “classici” e robot collaborativi (cobot). I primi lavorano di solito in aree segregate, con barriere e interblocchi, puntando su velocità e carichi elevati. I cobot, invece, sono progettati per condividere lo spazio con gli operatori grazie a funzioni di sicurezza integrate (limitazione della forza, arresto controllato, monitoraggio). Non significa che siano “senza rischi”: significa che il rischio viene gestito in modo diverso, tramite analisi e configurazioni appropriate.
In pratica, i cobot stanno crescendo dove serve flessibilità: avvitatura, pick-and-place, test funzionali, alimentazione macchine. Il robot tradizionale resta dominante in applicazioni energivore o ad alta cadenza, come saldatura e movimentazione pesante. La scelta non è ideologica: dipende da payload, precisione, tempi ciclo, spazio disponibile e livello di variabilità del prodotto.
Dove si vede l’accelerazione: applicazioni “ad alto ritorno”
La diffusione aumenta soprattutto nelle attività con ritorno economico facile da dimostrare. La pallettizzazione è un esempio tipico: standardizzare fine linea riduce infortuni e stabilizza i ritmi. Anche l’ispezione visiva automatizzata cresce rapidamente: telecamere e algoritmi di visione industriale controllano difetti superficiali o dimensioni, migliorando la tracciabilità e riducendo gli scarti. Qui la definizione chiave è visione artificiale: un insieme di sensori ottici e software che trasformano immagini in misure o decisioni.
Un altro ambito caldo è la logistica interna, dove i robot mobili gestiscono trasporti tra magazzino e linee. A differenza dei veicoli su guida fissa, i sistemi moderni usano mappatura e localizzazione per muoversi in ambienti dinamici. Il vantaggio non è solo “spostare scatole”: è ridurre tempi morti e rendere più regolare l’alimentazione delle postazioni, con effetti a catena su qualità e puntualità.
Il vero salto: integrazione con dati, sensori e manutenzione predittiva
La robotica rende al massimo quando non è isolata. L’integrazione con sensori, sistemi di supervisione e raccolta dati consente di passare da “robot che si muove” a processo controllato. Qui entrano in gioco concetti come IIoT (Industrial Internet of Things), ovvero la rete di dispositivi industriali connessi che scambiano dati operativi, e manutenzione predittiva, cioè l’uso di segnali (vibrazioni, temperature, assorbimenti) per stimare quando un componente sta degradando prima del guasto.
Un indicatore pratico è l’OEE (Overall Equipment Effectiveness): misura disponibilità, prestazioni e qualità. Se l’azienda adotta robot senza misurare l’OEE, rischia di automatizzare un collo di bottiglia “invisibile”. Se invece collega i dati di produzione alle cause di fermo, può intervenire su pinze usurate, parametri di presa o micro-fermate, ottenendo risultati spesso superiori al semplice aumento di velocità. Per approfondire metriche e approcci alla qualità produttiva, una fonte tecnica autorevole è l’documentazione sulle norme di gestione e standard industriali.
Competenze, sicurezza e costi: cosa cambia per le persone
L’automazione diffusa non elimina il lavoro umano: lo sposta. Cresce il bisogno di profili capaci di configurare ricette, cambiare attrezzaggi, verificare cicli e interpretare allarmi. Nel quotidiano significa che l’operatore diventa più “regista” del processo: controlla la qualità, gestisce eccezioni, fa micro-regolazioni. La competenza chiave è la programmazione (anche semplificata), ma soprattutto la capacità di ragionare per cause: perché una presa fallisce? perché una tolleranza cambia? perché un sensore legge male?
La sicurezza resta un pilastro: barriere, scanner, procedure di lockout e valutazione del rischio devono evolvere insieme alle celle. Anche il costo va letto correttamente: oltre al robot ci sono end-effector, integrazione, formazione, tempi di fermo per avviamento e manutenzione. La voce spesso sottovalutata è l’attrezzaggio: una pinza “universale” raramente lo è davvero; progettare utensili adatti e rapidi da cambiare può determinare il successo del progetto più del modello di robot scelto.
Nei prossimi anni l’automazione continuerà a espandersi non tanto per “moda”, quanto perché rende più gestibile l’imprevedibilità: domanda che oscilla, prodotti che cambiano, qualità richiesta sempre più stretta. Chi parte con obiettivi misurabili (tempi ciclo, scarto, fermate, sicurezza) e con una roadmap di integrazione dati tende a ottenere benefici reali; chi automatizza senza ripensare flussi e competenze rischia di ritrovarsi con macchine costose e processi ancora fragili. La differenza, come spesso accade in ambito geek-industriale, la fa l’attenzione ai dettagli: sensori giusti, parametri tracciati, e un team che sa leggere ciò che la fabbrica sta dicendo.
Le informazioni riportate hanno scopo divulgativo e non sostituiscono una valutazione tecnica e di sicurezza condotta da professionisti qualificati sullo specifico impianto.